


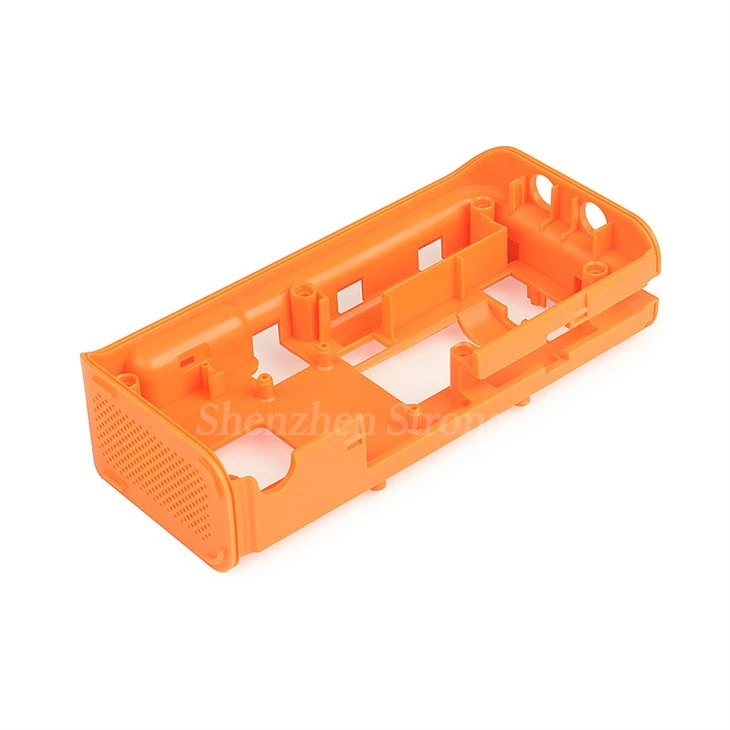


Cov Khoom Siv Siv Hauv Txhaj Tshuaj Yas Zuag
Pp
Cov yam ntxwv: ntom ntawm 0.9 - 0.91g / melting potulation (acid / alkali) thiab pom tseeb tias cov tshuaj tsw qab hluav taws xob,
Hloov Kev Taw Qhia
Nplaim taws retardant pp: tiav ul94 v-0 qib (1.6mm tuab) los ntawm kev ntxiv nitrogen phosphorus nplaim retardants, haum rau hluav taws xob tsev nyob 13;
Fiberglass txhawb nqa PP: cov modulus tau nce mus rau 4500Mpa, thiab nws yog siv rau kev txhaj tshuaj yas txhaj tshuaj yas xws li lub tshuab ntxhua khaub ncaws.
Daim Ntawv Thov Cov Ntaub Ntawv: Cov tub yees tub yees (tiv taus tsawg kub txog li -25 degree), cov khoom siv me me), kev txhaj tshuaj me me (kev txhaj tshuaj molding<30 seconds)
Polyethylene (PE)
Sib piv LDPE & HDPE:
LDPE hom ntom ntom (G / cm ³) yog 0.92G / cm3, MPA yog 10-20, cov ntawv thov raug yog yog cov hlau nplaum
HDPE hom ntom (g / cm ³) yog 0.95g / cm3, mpa yog 25}}}}}}}}, cov ntawv thov raug yog nqus tsev / thauj khoom-cov kabmob.
The processing advantages are excellent fluidity (melt index>20g / 10min), haum rau cov complex th nyias-}} cov kab thuv phab ntsa (phab ntsa thickness 0.5mm).


Abs
Core performance:Impact resistance ≥ 20kJ/m ² (23 ℃), surface glossiness>90% (tuaj yeem yog cov electroplated / txau), yub tsis zoo (meld)
Tsuas yog siv nyob rau hauv tsev neeg cov khoom siv cov yas, xws li TV pem hauv ntej cov mob (zoo nkauj ci ntsa iab) thiab cov plhaub muag khoom si.
PC
Qhov kub deformation kub yog 130 {-}}}}}}}}}}} 5--illsance tuaj yeem ncav 160 degree. Tsawg qhov kub -130 degree, haum rau qhov dav kub ntau (-qib℃rau 120 degree), nto muaj peev xwm yog electroplated / txau.
Kev Hloov Kho thiab Txhim Kho Cov Kev Taw Qhia
Fiberglass txhawb cov PC: Dabtsi yog khoov zog nce rau 180MPA (30% fiberglass)
Nplaim retardant PC: dhau ul94 v-0 (1.5mm thickness) thiab GB / T 2408 rab koob nplaim taw
Kev Ua Haujlwm Qib Siab Qib PC: Kev cuam tshuam txog kev ua kom muaj kev cuam tshuam tom qab Gamma Ray Sauilization<5%
Qab nkaub
Siv tau rau cov chaw ua haujlwm heev: Kev siv ntsuas kub ntawm 260 degree, luv {{1 degree} kev kub siab ntawm 300℃(aerospace sensor cover)
Lub zog tshwj xeeb yog 8 lub sij hawm uas ntawm txhuas alloy (ntom 1.3g / cm)
Kev Cog Lus Theem Kev Kho Mob
ISO 10993 Bio Sib Xws + Iso 13485 Ntau Lawm Cov Khoom rau Orthopedic Cog Hnav
Pob tshab PMMA
Kev ua kho qhov muag
Light transmittance>92%, haze<1% (replacing glass observation windows), but poor scratch resistance (Mohs hardness level 3)
Pab txheej txheem tshiab
IMD Zaj Duab Xis Kho Kom Zoo: Kev daws teeb meem 1200dpi (Lub Tsev Khoom Siv Hauv Tsev Tswj Hwm Vaj Huam Sib Luag)

Ua Kev Txhaj Tshuaj Molding Yas Rau Cov Txheej Txheem
Pwm Tsim Kev Loj Hlob Theem (Leades Lem: 15-30 hnub)
1. Mould Tsim
(a) 3D ua qauv thiab simulation
Tsim cov qauv 3D ntawm lub plhaub raws CAD software (xws li cov kab kev ua haujlwm ntawm cov duab hluav taws xob (kom tsis txhob muaj qhov chaw txias
Xaiv pwm cov ntaub ntawv hauv cov ntsiab lus
Ua ntej Hardened Hlau S136h (HRC 52) lossis quenched hardened steel h13 yuav tsum tau muab siv, thiab sib sib zog nqus cov pa nitrogen muab kev pab cuam tshuam
(b). Pwm Raug Thiab Debugging
Precision Machining
Siv tsib lub chaw kho tshuab tshuab rau Carve thiab zeb lub pwm kab noj hniav (qhov tseeb ± 0.01 hli), thiab EDM rau tshuab sib sib zog nqus qhov thiab tsis xwm txheej.
Nplooj ntawv qhia tseeb pwm
3D luam tawm kev tiv thaiv sai sai (72 teev kev xa khoom) rau thawj tus qauv pov thawj, kho tus pin txheej txheem (quab yuam<80MPa), optimizing the exhaust groove depth (0.02-0.03mm)
Cov Khoom Siv Raw Ua Ntej Kho Siab (Qhov Tseem Ceeb rau cov txiaj ntsig)
Cov txheej txheem suav nrog ziab thiab dehumidification, raws li cov xim sib xyaw. Thaum lub sij hawm ziab thiab dehumidification, cov ntaub ntawv PC siv nyob rau hauv 120℃rau 4 teev (dechumidification yog ib tug dehumidification tsawg dua los yog sib npaug rau 0.02%).
The parameter requirements for color matching and mixing are a color masterbatch ratio of 1% -4%, a mixing uniformity of>98%, thiab qhov siab-} Ceev xyaw tshuab (nrog kev nrawm ntawm 800rpm).
Cov txheej txheem txhaj tshuaj molding (puv ua ntej: 20-120 vib nas this)
1. Yaj Yas
Ntsia hlau kub zoning tswj (xws li ABS: Pub Tshooj 180 Qib → Homogenization Seem 220 Qib)
Tom Qab Siab Teeb: 5-10MPA rau Generastics, 12-18MPA rau kev ua tshuab plastics (kom tiv thaiv kev ua tsis taus)
2. Txhaj tshuaj
A [Injection Start] -->B {Ntau theem tswj}
B -->| Theem 1|C [Kev kub ceev filling ntawm kab noj hniav 80%]
B -->| Ob Theem|D [qis ceev lub siab tuav thiab anti ya ntug]
B -->| Peb theem thib peb|E [siab txij nkawm shrinkage]
Txhaj tshuaj nyem: {-}} palled seem (100-150MPA), cov ntoo this ntsa (60-80mpa)
Lub sijhawm tswj: Sau sijhawm tsawg dua lossis sib npaug ntawm 1/10 ntawm lub sijhawm txias (piv txwv li puv nrog 2 hli phab ntsa tuab rau li 3 vib nas this)
3. Siab tuav cua txias
Lub siab tuav yog kwv yees li 60% ntawm kev txhaj tshuaj siab, kav ntev txog thaum lub rooj vag solorifies
Kuj sib txawv pwm kev tswj kom sov: Sau lub sijhawm 80℃→ txias lub sij hawm ntawm 30℃(txo kev ntxhov siab sab hauv)
4. Demoulding thiab ejecting
Sab saum toj rab koob ceev cov qhab nia tswj: Pib qis ceev (anti dawb luam ntawv) → xaus kev kub ceev
Cov pa tau pab cuam tshuam txog kev rhuav tshem (siab 0.3-0.5MPA) yog siv rau kev sib sib zog nqus kab noj hniav
Kev Ua Haujlwm Tshuab
(a). Cov Khoom Taw Qhia Kev Kho
Sandblasting / khawb: SA 2.5 Nto Kev Kho Mob (RA 3.2 μ m)
IMD Kho Kom Zoo Nkauj: Tus tsiaj zaj duab xis ua ntej luam qauv qauv (1200dpi), txhaj tshuaj molding fusion kub ntawm 200-230 degree
(b). Los ua ke thiab sealing
Ultrasonic Vuam: Zaus 20kHz, amplitude 50 μ m (sealing mus txog IP67)
Laser engraving: qhov tob 0.1mm (lub plhaub plhaub cable traceability Code cim)
Kev tswj kom zoo
1. Kev Tshawb Nrhiav Online Online
Qhov kev nkag siab ntev ntev yog ntsuas los ntawm peb qhov kev ntsuam xyuas (Zeiss), nrog tus qauv ntawm ± 0.05mm (tseem ceeb mating nto)
Kev kuaj xyuas npoo npoo yog kuaj pom los ntawm cov qauv tshuaj ntsuam, nrog khawb qis dua lossis sib npaug rau 0.02mm thiab tsis muaj kab fusion.
2. Kev ntseeg tau tseeb
Kev Kuaj Ib Puag Ncig: Kev laus ntawm 85℃/ 85% RH rau 1000 teev (Δ loj<0.1%)
NEEG KHO TSHUAB Muaj Zog: Kev Ntsuam Xyuas Tso Tawm 1.5m, 3 zaug ntawm txhua sab (tsis muaj cracking)
Cim npe nrov: txhaj tshuaj pwm yas yas kom zoo, Tuam Tshoj txhaj tshuaj yas cov khoom lag luam yas cov chaw tsim tshuaj paus, cov chaw muag khoom, Hoobkas


